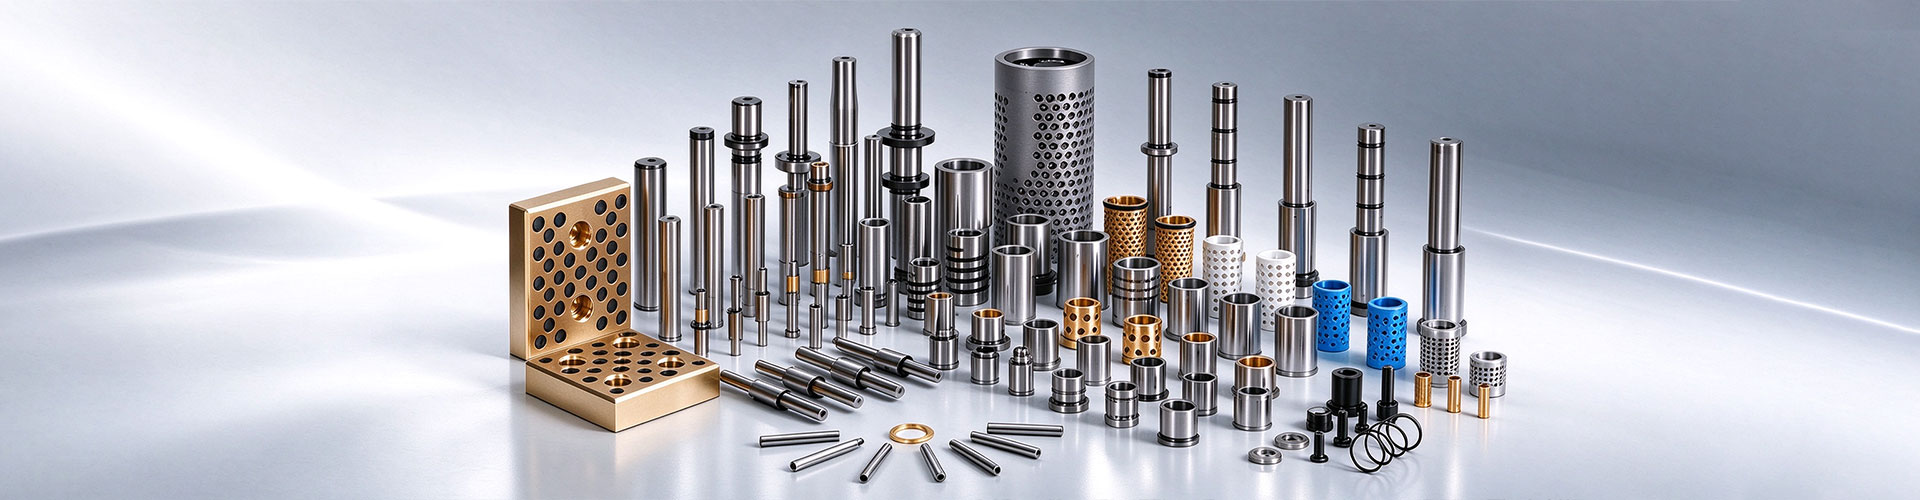

Основные продукты и услуги компании: прецизионные направляющие узлы (колонки и втулки), шариковые сепараторы, вспомогательные направляющие колонки, направляющие колонки, направляющие втулки для штампов, прямоугольные пружины, вставки для пресс-форм для пластмасс, толкатели (в том числе плоские толкатели, толкатели с буртиком), трубчатые толкатели (включая внутренние стержни и наклонные толкатели), ползуны, фиксаторы точного позиционирования для пресс-форм, износостойкие блоки, стержни оформления для пресс-форм для ручек, формообразующие стержни для косметической упаковки, пуансоны-иглы, подъемные штифты, дистанционные втулки, твердосплавные пуансоны для штампов статоров и роторов электродвигателей, втулки для штампов, крепежные штифты, азотные пружины, вспомогательные позиционирующие блоки (боковые замки), высокоточные нестандартные комплектующие для штампов и пресс-форм, комплектующие для медицинского оборудования, комплектующие для автоматизированного оборудования, фрезерная обработка с ЧПУ, электроэрозионная проволочная резка с быстрой и медленной подачей проволоки, прецизионное плоское шлифование, электроэрозионная прошивная обработка. Возможно изготовление по требованиям конструкторских чертежей заказчика для штампов и пресс-форм. Компания может производить изделия в соответствии с техническими требованиями и стандартами MISUMI, PUNCH, HASCO, FUTABA, DME и FIBRO.
Продукция компании предназначена главным образом для металлообработки, автомобильной промышленности, производства пластмасс и резины, машиностроения, электротехники, электроники, медицинского оборудования, локомотивов, канцелярских товаров и других отраслей. Продукция поставляется по всей стране и постепенно выходит на рынки Юго-Восточной Азии, Европы и Америки. Наша концепция ведения бизнеса — обеспечивать выживание качеством, а развитие — репутацией. Мы готовы сотрудничать с новыми и постоянными заказчиками для совместного развития.
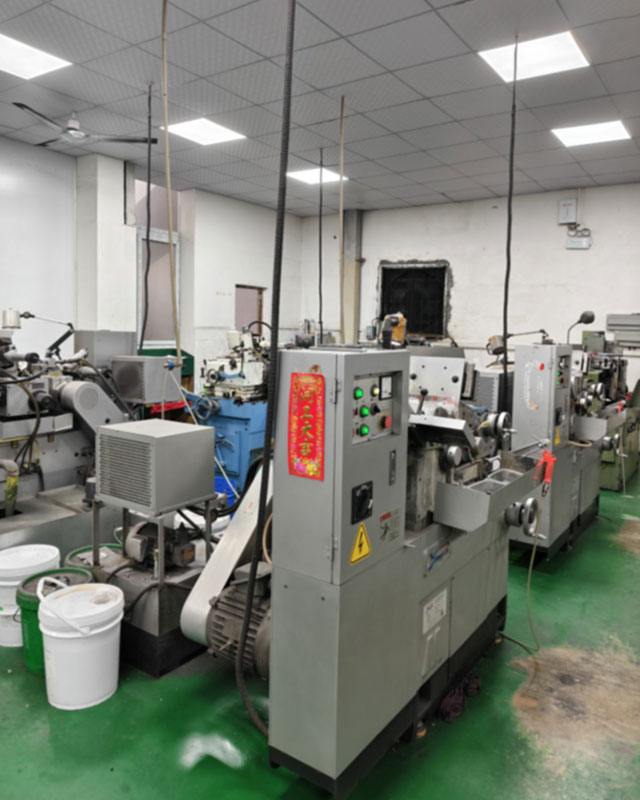
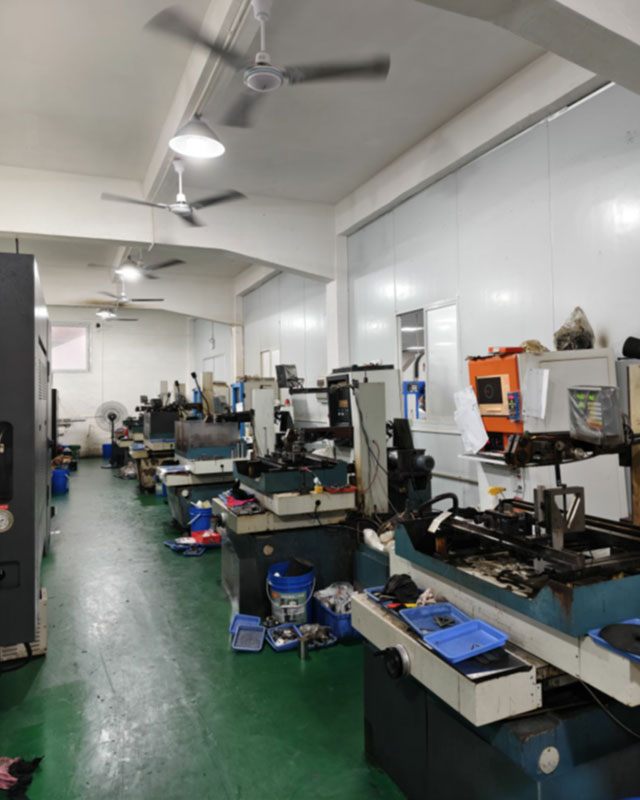
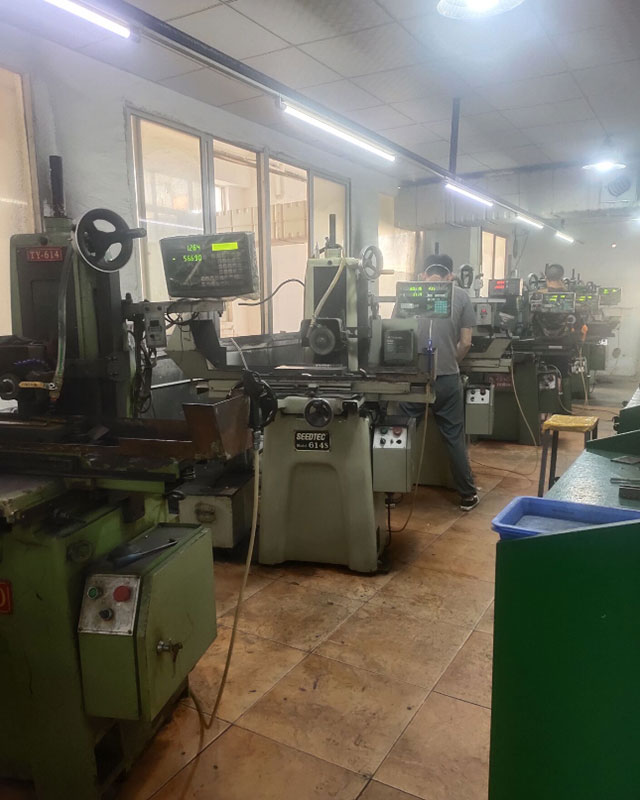
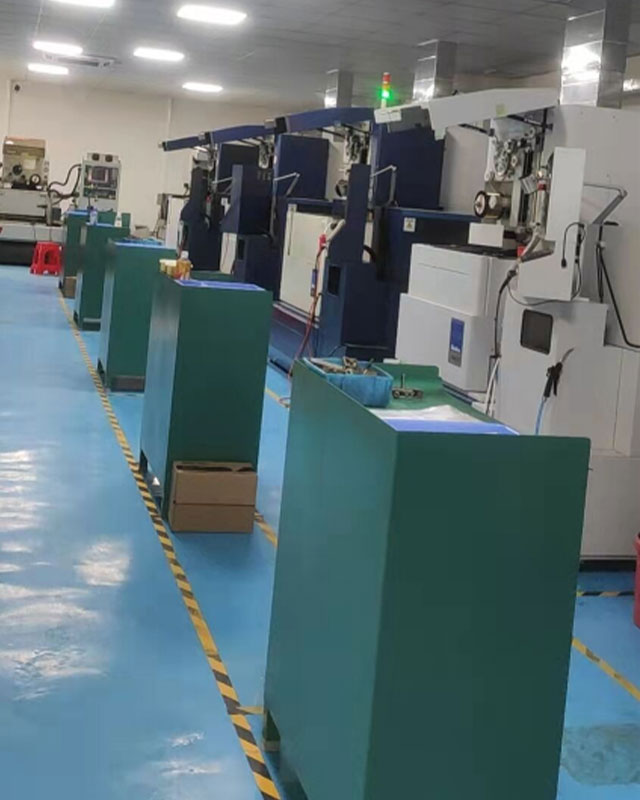
Услуги компании
Преимущества компании
Высокие стандарты и требования, гарантированное качество
Высокая доля комплектующих, успешно проходящих приемочный контроль.
Хорошая обработка обратной связи от клиентов.
Широкий ассортимент, полный выбор типоразмеров
Продукция включает стандартные детали для штампов, автомобильных штампов и пресс-форм, пресс-форм для пластмасс, форм для литья под давлением, автоматизированного оборудования, медицинских инструментов и другой прецизионной технологической оснастки и приспособлений.
Высокоточные нестандартные комплектующие могут изготавливаться по чертежам.
Комплексное снабжение позволяет значительно сократить ваши закупочные затраты.
Система обслуживания на 360 градусов избавляет вас от забот
Отлаженный центр логистики и доставки, поставки продукции по всему миру.
Особый порядок обработки срочных заказов для максимального обеспечения интересов клиентов.
FAQs
Крепление пуансонов в штампах и принципы их проектирования — полезные технические сведения
Прецизионные твердосплавные пуансоны сокращенно называют пуансонами, а вставки с режущей кромкой — вкладышами. Эти элементы крайне важны при проектировании конструкции штампа: даже небольшая проблема в этой области непосредственно влияет на качество продукции.
Принципы проектирования пуансонов
Теоретические основы конструкции пуансонов
Прецизионные твердосплавные пуансоны имеют множество конструктивных исполнений в штампах. Для пуансонов круглого сечения уже существуют государственные стандарты. Конструкцию пуансонов некруглого сечения необходимо определять по форме изделия и распределению операций обработки полосы.
1. Конструктивные исполнения круглых пуансонов
В настоящее время в штампах распространены следующие конструкции круглых пуансонов.
Круглые пуансоны условно можно разделить на типы A и T. Различие состоит в том, что пуансоны бывают с одной, двумя или тремя ступенями. Пуансон T обычно применяют для пробивки сравнительно крупных отверстий; пуансон A является модификацией типа T и используется для отверстий меньшего размера. Если толщина пробиваемого материала близка к диаметру малого отверстия, для повышения сопротивления продольному изгибу применяют конструкцию с направляющей оболочкой. См. рисунок ниже.
Для очень крупных деталей либо при наличии свободного пространства для пробивки часто используют конструкцию, показанную на рисунке ниже, обеспечивающую прочность и удобство установки.
2. Конструкция некруглых пуансонов
Форму некруглого пуансона определяют распределением технологических операций; условно такие пуансоны можно разделить на круглые и квадратные. Если деталь относится к круглым, крепежную часть пуансона можно выполнить цилиндрической; если деталь относится к квадратным, крепежную часть также выполняют квадратной. Показанное ниже исполнение позволяет снизить сложность изготовления пуансона. При цилиндрическом креплении нецилиндрического пуансона следует учитывать его позиционирование. Для предотвращения поворота пуансона обычно устанавливают штифт по стыку.
3. Способы крепления пуансонов
Чаще всего пуансоны закрепляют в пуансонодержателе с посадкой с зазором. Зазор можно увеличивать или уменьшать в зависимости от точности штампа и толщины материала; обычно принимают 0,01 мм на сторону.
Пуансон можно выполнить с монтажной ступенью (применяется при большом диаметре). Для малых и средних пуансонов обычно используют крепление расклепыванием головки. Особенно в многопуансонных штампах при малом расстоянии между пуансонами ступенчатые конструкции мешают друг другу, а крепление расклепыванием оказывается компактнее.
Пуансон также можно закрепить непосредственно в верхней плите штампа. Такой способ обычно применяют при вырубке крупных деталей. Хорошим вариантом является и выполнение пуансона в виде быстросменной вставки. Сменное крепление обычно применяют для пуансонов, особенно подверженных износу, а также для некоторых небольших пуансонов крупных штампов. Эти пуансоны легко повреждаются и требуют частой замены.
Такая конструкция позволяет быстро выполнять замену без разборки всей верхней половины штампа и лучше сокращать продолжительность ремонта. Кроме того, существует способ крепления заливкой клеевого состава; в настоящее время он применяется редко, поэтому здесь подробно не рассматривается. Конкретные варианты показаны ниже:
4. Определение длины пуансона
Длину пуансона обычно определяют по конструкции штампа; теоретически она зависит от толщины плит верхней половины штампа. Как правило, при соблюдении требований конструкции и эксплуатации чем короче пуансон, тем лучше. Длину пуансона можно рассчитать по следующей формуле:
L=h1+h2+h3+(10–20)(мм)
h1 — толщина направляющей линейки (мм)
h2 — толщина съемника (мм)
h3 — толщина пуансонодержателя (мм)
Величина 10–20 мм в формуле включает глубину входа пуансона в матрицу, припуск на переточку пуансона и расстояние от съемника до пуансонодержателя при закрытом штампе. При проектировании длину пуансона следует корректировать в соответствии с конструкцией и требованиями конкретного штампа. Обычно расчет прочности и жесткости пуансона не требуется; проверочный расчет необходим лишь при очень малом сечении пуансона и большой толщине и твердости пробиваемого материала.
Проектирование прецизионных твердосплавных пуансонов крайне важно для штампов. Надеемся, что эта статья будет немного полезна начинающим конструкторам в области штамповой оснастки.
Как снизить вероятность повреждения металлических штампованных деталей?
Штампы для металла — это специальные инструменты, устанавливаемые на различных прессах и используемые в промышленном производстве для получения деталей или изделий нужной формы из металлических материалов под действием давления.
Срок службы штампа зависит от множества факторов: проектирования конструкции, выбора инструментальной стали, термообработки, обработки поверхности, механической обработки и шлифования, технологии проволочной резки, штамповочного оборудования, материала и технологии штамповки, смазывания штампа, уровня обслуживания и ремонта и т. п. Среди причин выхода штампов из строя на нерациональную конструкцию и неправильный выбор материалов приходится около 25%, на неправильную термообработку — около 45%, на технологические проблемы — около 10%, на проблемы оборудования, смазывания и другие факторы — около 20%. После установки металлических штампованных деталей следует уделять внимание уходу, предотвращая ржавление и коррозию. При ежедневном использовании открывайте и закрывайте их осторожно, без чрезмерного усилия, чтобы избежать повреждений. Ниже описано, как предотвратить повреждение металлических штампованных деталей:
1. Модели, характеристики и эксплуатационные свойства применяемой фурнитуры должны соответствовать действующим государственным стандартам и соответствующим положениям, а также выбранным металлопластиковым окнам и дверям.
2. Для раздвижных окон шириной более 1 метра либо окон и дверей с двойным остеклением рекомендуется устанавливать сдвоенные ролики или использовать ролики качения.
3. Скользящие петли-ножницы должны изготавливаться из нержавеющей стали; применение алюминиевого сплава не допускается.
4. При установке фурнитуры крепежными винтами внутри обязательно должна находиться металлическая подкладная пластина толщиной, превышающей как минимум двойной шаг резьбы крепежа. Запрещается крепить фурнитуру непосредственно к пластиковому профилю или применять неметаллическую внутреннюю подкладку.
5. Фурнитуру следует устанавливать в последнюю очередь. Замки, ручки и другие элементы дверей и окон монтируют после установки створок в рамы, обеспечивая правильное положение и свободное открывание и закрывание.
6. После установки металлических штампованных деталей следует уделять внимание уходу, предотвращая ржавление и коррозию. При ежедневном использовании открывайте и закрывайте их осторожно, без чрезмерного усилия, чтобы избежать повреждений. Для бесшумной работы появились современные нейлоновые ролики. Они не только бесшумно перемещаются, но и работают плавнее и легче, а по сроку службы не уступают перечисленным выше роликам. Чтобы окна и двери работали нормально и плавно, необходимо выбирать качественные ролики. Некачественные ролики внешне отличаются грубой обработкой, негладкой поверхностью, тугим ходом, небольшими размерами и малым весом.
Технические требования к электроэрозионной обработке с высокой чистотой поверхности
После широкого распространения электроэрозионной прошивной обработки технические требования к ней постоянно развиваются и совершенствуются в соответствии с потребностями рынка. Что такое высокоскоростная обработка с получением блестящей поверхности? Так называют способ обработки, при котором в рабочую жидкость для электроэрозионной обработки вводят порошковую добавку, позволяющую быстро получить блестящую поверхность.
Эксплуатационные характеристики высокоскоростной электроэрозионной обработки с получением блестящей поверхности:
1. Сравнительно низкие эксплуатационные затраты.
2. При площади электроэрозионной обработки более 100 мм шероховатость поверхности составляет 1/2–1/3 от значения, получаемого на стандартном станке.
3. Возможна обработка узких зазоров с высокой точностью.
4. При затрудненном шлифовании тонких ребер или боковых поверхностей можно получить обработанную поверхность с лучшей извлекаемостью из формы.
5. Не требуется выполнять отверстия в электроде для подачи жидкости; возможна обработка без струйной промывки.
6. При площади электроэрозионной обработки более 100 шлифование облегчается и получается однородная поверхность.
7. Возможно применение одной ванны без замены рабочей жидкости при переходе от черновой обработки к получению блестящей поверхности.
8. Достаточно контролировать концентрацию основной порошковой добавки, чтобы легко улучшать шероховатость всей поверхности и точность обработки.
9. При дозировке добавки 2 г/л на рабочем столе и в обрабатываемой детали после обработки накапливается очень мало порошка, что благоприятно для работы.
10. При доводке благодаря действию порошковой добавки количество разрядов увеличивается, а скорость обработки составляет 1/5–1/10.
Благодаря перечисленным особенностям высокоскоростная обработка с получением блестящей поверхности, разработанная для повышения точности изделий пресс-форм и сокращения сроков поставки, применима как к большим площадям с графитовыми электродами, так и к прецизионной обработке небольших деталей медными электродами. Она позволяет выполнять доводку без шлифования и уменьшать трудозатраты и стала основным направлением развития электроэрозионных станков с ЧПУ. Как правило, при введении порошковой добавки межэлектродный зазор увеличивается, что делает этот метод менее подходящим для прецизионной обработки с малым разрядным зазором.